Na zautomatyzowanej linii produkcyjnej każdy etap jest istotny, a usterka w fazie pakowania może zatrzymać cały proces. Jeśli korzystasz z automatycznych zgrzewarek kątowych lub poziomych maszyn pakujących, właściwości półrękawa termokurczliwego muszą idealnie współgrać z urządzeniem. Dlaczego jest to tak ważne i jak dobrać parametry techniczne folii, aby uniknąć kosztownych błędów i przestojów?
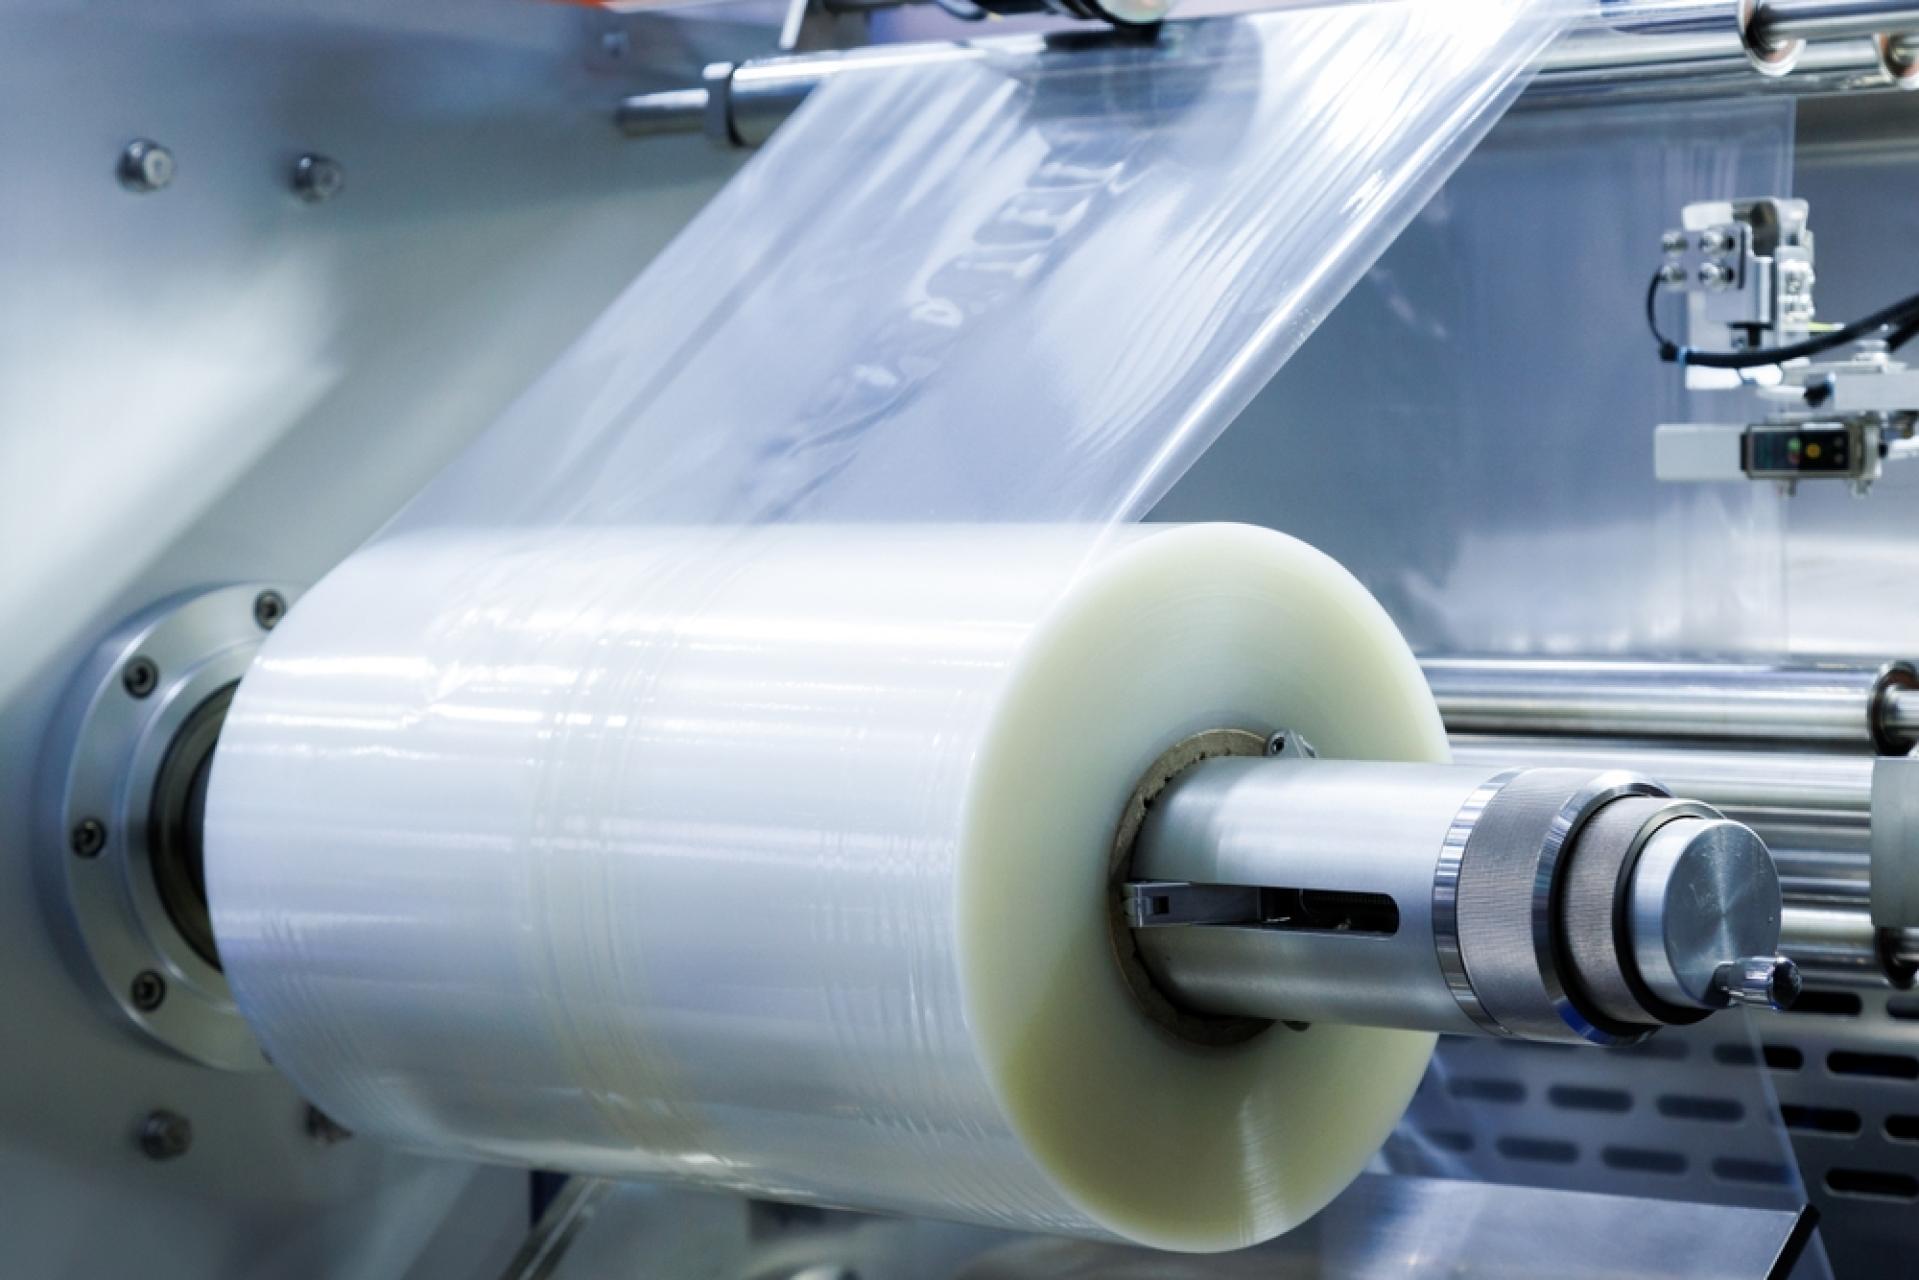
Półrękaw termokurczliwy w automatycznym cyklu produkcyjnym
Półrękaw termokurczliwy należy do najczęściej używanych materiałów w zautomatyzowanych procesach pakowania. Powstaje przez wzdłużne złożenie folii, dzięki czemu produkt może być wprowadzany bezpośrednio pomiędzy dwie warstwy materiału na linii. To rozwiązanie świetnie sprawdza się na automatycznych zgrzewarkach kątowych i poziomych maszynach pakujących.
Na szybkiej linii folia jest jednocześnie rozwijana, prowadzona, pozycjonowana, zgrzewana, odcinana i poddawana działaniu wysokiej temperatury. Jej parametry muszą być dobrane tak, aby unikać przesunięć, nieprawidłowych zgrzewów czy zacinania się materiału.
Synchronizacja prędkości – maszyna kontra możliwości folii
Aby zachować ciągłość procesu, wydajność podawania folii musi być zgodna z tempem pracy linii. Dla jakości opakowań ogromne znaczenie mają też czas zgrzewania i przejścia przez tunel grzewczy. Tym samym wszystkie elementy muszą być ze sobą zsynchronizowane.
Wymagana jest także idealna powtarzalność wymiarów i parametrów półrękawa termokurczliwego. Tylko wówczas można uzyskać jednakowe rezultaty za każdym razem, bez konieczności ciągłego korygowania pracy maszyn.
Krytyczne parametry folii – co decyduje o płynności procesu pakowania?
W automatyzacji każdy detal ma znaczenie. Odpowiednio dobrane parametry zapewniają płynne działanie i pozwalają unikać przestojów wynikających np. z zacinania się materiału na liniach pakujących. Należy zwrócić szczególną uwagę na współczynnik tarcia (COF), antystatykę, okno zgrzewalności i stabilność grubości.
Współczynnik tarcia (COF) i właściwości poślizgowe
COF określa, jak łatwo powierzchnie folii przesuwają się względem siebie lub elementów maszyny. To parametr szczególnie istotny przy szybkim odwijaniu i prowadzeniu materiału.
Zbyt wysoki współczynnik tarcia może powodować:
- zwiększenie oporów podczas podawania,
- blokowanie materiału w prowadnicach,
- niestabilne rozwijanie nawoju,
- przeciążenia układu podającego.
Z kolei zbyt niski COF może utrudnić precyzyjne pozycjonowanie półrękawa termokurczliwego względem produktu i strefy zgrzewania.
Właściwości antyelektrostatyczne (antystatyka)
Podczas szybkiego rozwijania i przesuwania folii powstają ładunki elektrostatyczne. W określonych warunkach mogą one powodować przywieranie warstw materiału, utrudniać jego rozdzielanie albo zakłócać pracę czujników. To z kolei prowadzi do błędów i strat w pakowaniu. Dlatego najczęściej rekomenduje się stosowanie folii z dodatkiem antystatycznym.
Szerokie okno zgrzewalności i stabilność grubości
Idealna wytrzymałość i estetyka opakowań wymagają niezawodnej powtarzalności grubości na całej długości półrękawa. Grubość folii wpływa na jakość odcięć i zgrzewów, a nawet niewielkie zmiany (rzędu mikrometrów) mogą powodować problemy. Natomiast szerokie okno zgrzewalności zwiększa tolerancję na niewielkie wahania temperatury, czasu kontaktu czy nacisku. Ma to szczególne znaczenie przy szybkich cyklach automatycznych.
Konsekwencje błędów – kiedy zły dobór folii zatrzymuje produkcję
Wybierając folię termokurczliwą w formie półrękawa, zwykle nie opłaca się kierować tylko ceną zakupu. Tańszy produkt może dawać oszczędności w krótszej perspektywie, ale w dłuższej zwykle jest źródłem kosztownych błędów i przestojów. Najważniejsze jest dobranie materiału opakowaniowego w taki sposób, aby możliwie skutecznie współpracował z maszyną.
Przestoje linii, odpady materiałowe i wąskie gardła
Nieodpowiedni półrękaw termokurczliwy może wywoływać szereg problemów – od źle wykonanych zgrzewów po nieprawidłowe prowadzenie materiału. Najczęstszymi konsekwencjami są:
- nadmierne straty materiałowe,
- wzrost liczby odrzuceń jakościowych,
- konieczność przezbrojenia linii i wynikające z tego przestoje,
- blokowanie magazynu wyrobów gotowych przez oczekiwanie produktów na spakowanie,
- opóźnienia w przekazywaniu produktów do magazynu lub wysyłki.
Wszystko to może generować straty finansowe znacznie przewyższające oszczędności powstałe przy zakupie tańszej folii. Dlatego wybierając półrękaw termokurczliwy, bierz pod uwagę koszty całego cyklu pakowania, a nie tylko zakupu samego materiału.
Jak wybrać profesjonalnego dostawcę półrękawów do zautomatyzowanych linii?
Przy wyborze materiałów opakowaniowych do zautomatyzowanych linii warto skorzystać z pomocy ekspertów. Dostawca powinien pełnić funkcję partnera technologicznego, który rozumie zależność między materiałem, produktem i maszyną. Warto zweryfikować go przede wszystkim pod kątem:
- dostępności prób technologicznych – czy możliwe jest przeprowadzenie testów przed zamówieniem całej partii folii;
- powtarzalności materiału – czy dostawca gwarantuje jednakową jakość, skład i parametry każdej partii folii; czy zapewnia powtarzalność wymiarową;
- wsparcia technicznego – czy dostawca wie, jak dobrać produkt do określonych temperatur zgrzewania, prędkości linii, sposobów prowadzenia materiału oraz innych parametrów.
W nowoczesnej produkcji nie ma miejsca na przestoje. Na każdym błędzie cierpi bowiem efektywność. Półrękaw termokurczliwy powinien więc zostać dobrany do konkretnego produktu, prędkości linii, sposobu zgrzewania i parametrów tunelu. Właściwie określony COF, kontrolowana antystatyka, stabilność wymiarów i grubości oraz inne parametry zależne od producenta mogą zdecydować o tym, czy linia pracuje niezawodnie, czy też regularnie zatrzymuje się z powodu pozornie drobnych problemów. Dobry dostawca staje się więc ważnym partnerem technologicznym, który ma wpływ na realizację celów produkcyjnych zakładu.


